記事公開日
最終更新日
【大口径ジョイントシート加工】φ3000超の一体切断と短納期対応 ウォータージェットによるガスケット製作ガイド 株式会社ダイコー


【大口径ジョイントシート加工】φ3000超の一体切断と短納期対応
ウォータージェットによるガスケット製作ガイド
石油精製・化学プラント、発電所、製鉄設備、大型熱交換器や圧力容器の配管ラインにおいて、大口径フランジ部の確実なシールは設備の安全稼働に直結します。
特に定期修理(定修)や突発的な補修工事では、「外径φ3000mmを超える大型ガスケットが必要だが、加工できる先が見つからない」「分割接合(ダブテール等)ではなく一体物で製作して漏洩リスクを抑えたい」「図面通りの多数ボルト穴を高精度にピッチずれなくあけたい」といった課題が現場で頻発します。
株式会社ダイコーでは、国内最大級の大型加工テーブルを有するウォータージェット切断機を保有し、外径φ3000mm〜φ3800mmクラスの大型ジョイントシートガスケットの「一体加工」に対応しています。主原料には、幅広い流体実績を持つニチアス株式会社製のノンアスベストジョイントシート「TOMBO™ No.1995」などを常備し、金型不要のCADダイレクト切断により、定修時のタイトな納期要求にも柔軟にお応えしています。
本記事では、大口径ガスケット製作における技術的課題、一体加工と分割加工の比較、ウォータージェット工法がもたらす品質上の利点、TOMBO No.1995の特性、およびダイコーの加工実績について詳しく解説します。

1. 大口径ガスケット調達における現場の課題
プラントや大型産業設備で使用される大口径フランジ(熱交換器の管胴部、塔槽類、大口径水配管、排熱回収ボイラー等)のガスケット調達には、一般的な規格配管(JIS 10K/20K等)とは異なる特有の難しさがあります。
【大口径ガスケット調達で直面しやすい4大課題】
1. 加工対応サイズの上限(一般的な加工機ではφ1500〜φ2000mmが限界)2. 分割接合部のシール信頼性(現場施工の手間と微小漏洩リスク)
3. 多数ボルト穴の穴位置精度(手作業やポンチ加工によるピッチずれ)
4. 定修工期に合わせた短納期調達(金型製作期間を待てない)
■ 一般的な加工設備のサイズ制限
多くのパッキン加工会社が保有するプロッターやプレス機、刃物裁断機の有効加工幅は、1,200mm〜2,000mm程度が主流です。そのため、外径がφ2,500mmやφ3,000mmを超えるサイズになると「自社設備では切断できない」と断られるケースが少なくありません。
■ 分割加工に伴う施工リスク
加工機のテーブルサイズを超える場合、円周を4分割〜8分割して現場でパズルのように組み合わせる「ダブテール(鳩尾型)ジョイント」や「斜めスカーフ継ぎ」が用いられます。しかし、分割数が増えるほど接合部の厚みムラや段差が生じやすく、現場での組み付け工数が増加するだけでなく、内圧がかかるラインでは継ぎ目からの微小漏れリスクが懸念されます。
■ 手作業による穴ピッチずれ
大口径フランジでは、ボルト穴が数十個から百個近く配置されます。大型ガスケットの外径やボルト穴を手作業(コンパス・ポンチ等)で割り出して加工すると、円周方向のピッチ誤差が累積し、「現場でボルトが通らない」「フランジ穴に対してガスケットが引きつれる」といったトラブルの原因になります。
2. ウォータージェット加工による大口径ジョイントシート切断の利点
ウォータージェット加工は、超高圧(最高約400MPa)に加圧された水を極細ノズルから超音速で噴射させ、材料を物理的に切断する技術です。ジョイントシートのような繊維・ゴム・充填材の複合材料において、他の切断工法(レーザー切断、刃型プレス、回転刃カッター等)にはない明確な優位性を持ちます。
| 工法 | メリット | 留意点・課題 |
|---|---|---|
| ウォータージェット | ・熱影響ゼロ(炭化・反りなし) ・型代不要、一体加工が可能 ・厚物・多穴でも高精度 |
・切断後の十分な乾燥が必要 |
| レーザー切断 | ・高速加工が可能 | ・切断面の焦げ、炭化、変色 ・バインダーゴムの熱変質 |
| 打ち抜きプレス | ・同一形状の量産に向く | ・大口径用の高額な抜型費用 ・φ2000超の一発抜きは困難 |
1. 熱影響を抑えた高品質切断
レーザー切断では材料が高温に晒されるため、ジョイントシートを構成するバインダーゴムが熱分解・炭化し、切断面の硬化や脆化、反りが発生することがあります。ウォータージェットは冷間加工であるため、熱による材料変質を起こさず、シート本来の弾性とシール性能を維持したまま切断できます。
2. コンピュータ制御による高精度な穴あけ
CADデータからNCプログラムへダイレクトに変換して切断するため、外径・内径・ボルト穴の同心度やピッチ精度が極めて高く仕上がります。P.C.D(ボルトピッチ円直径)上に80穴〜100穴が並ぶ大型フランジであっても、図面通りの公差で正確に加工できるため、現地でのボルト通し作業がスムーズに行えます。
3. 粉じんを発生させない安全・クリーンな環境
水流によって切屑をキャッチしながら切断するため、ノンアスベスト繊維の裁断時に問題となる大気中への粉じん飛散がありません。加工環境をクリーンに保ち、製品表面への微小異物の付着も抑えられます。
4. 抜型不要によるコスト削減と短納期化
刃型(木型・金属金型)を一切製作しないため、高額なイニシャルコストが発生しません。定修工事の直前や緊急のトラブル発生時でも、CAD図面があれば即日〜短期間で加工段取りに入ることができ、リードタイムを大幅に短縮できます。
3. 主力採用材料:ニチアス製「TOMBO™ No.1995」の特性と選定基準
大口径配管のジョイントシートガスケットにおいて、ダイコーが主力として常備・加工しているのが、国内外のプラントで長年の納入実績を誇るニチアス株式会社の非石綿ジョイントシート「TOMBO™ No.1995」です。
【TOMBO™ No.1995の構成マトリクス】
・主原料:アラミド繊維 + 無機繊維(耐熱性・引張強度)・結合材:耐油性合成ゴム(柔軟性・弾性付与)
・充填材:無機充填材(緻密性・耐圧性向上)
■ 主要な物性と性能特長
- 優れた汎用流体適性: 水、熱水、水蒸気、不活性ガスをはじめ、石油系炭化水素、燃料油、潤滑油など幅広い流体に対応します。
- 低可溶性ハロゲン設計(ステンレス鋼フランジ対応): 応力腐食割れの原因となる可溶性ハロゲン(塩素等)の含有量が極めて微量に抑えられているため、SUS304やSUS316Lなどのステンレス鋼製フランジにも安心して適用できます。
- 充実した大板原反サイズ: 大型ウォータージェット加工と組み合わせるための大判シート(最大3,810mm × 3,810mm等)が規格化されており、継ぎ目のない一体加工の母材として適しています。
■ 使用範囲の目安
| 適用項目 | 設計基準・目安値 | 備考 |
|---|---|---|
| 最高使用温度 | 〜183℃(水系・油系流体) 〜100℃(ガス系流体) |
温度と圧力の組み合わせ(P・T積)による制限あり |
| 最高使用圧力 | 水系:約3.0 MPa 油系:約3.0 MPa ガス系:約1.0 MPa |
気体ラインではより確実な面圧管理が必要 |
| 標準厚み | 0.5mm, 1.0mm, 1.5mm, 2.0mm, 3.0mm | 大口径ではフランジ剛性や粗さに応じ2.0〜3.0mmが多用される |
| ガスケット係数 (m) | 2.00 | JIS B 8265 附属書3準拠 |
| 最小設計締付面圧 (y) | 11.0 N/mm² | JIS B 8265 附属書3準拠 |
(※上記数値は材料メーカー技術資料に基づく一般的な目安です。流体種別、圧力、ボルト締結力、フランジ座形状に応じた安全設計を行ってください)
4. 【加工事例】外径φ3734mm × 内径φ3200mmの一体切断加工
ダイコーが実際に受注・製作した、国内でも有数の大型ジョイントシートガスケットの加工実績です。
【大口径一体ガスケットの製品概要図】
外径:φ3734 mm┌──────────────────┐
/ 80穴 \
/ ◎ ◎ ◎ ◎ ◎ \ ➔ ボルト穴:φ81 mm(P.C.D上に等配)
│ ┌──────────────┐ │
│ │ 内径:φ3200mm│ │ ➔ 継ぎ目なし(完全一体加工)
│ └──────────────┘ │
\ /
\ /
└──────────────────┘
使用原反:3810mm × 3810mm大判シート(厚み3.0mm)
■ 加工仕様データ
- 品名: 大口径フランジ用ノンアスベストガスケット
- 使用材料: ニチアス製 TOMBO™ No.1995
- 製品厚み: 3.0 mm
- 製品外径: φ3,734 mm
- 製品内径: φ3,200 mm
- ボルト穴仕様: φ81 mm × 80穴
- 母材サイズ: 3,810 mm × 3,810 mm 原板シート
- 工法: 超大型テーブル搭載ウォータージェット切断機による一体加工
■ 実現されたメリット
- 1. 完全一体加工によるシール安定性: 外径3.7mを超える超大口径でありながら、円周上に一切の接合部(ダブテール等)を持たない完全な1枚物として成形。継ぎ目からの漏洩リスクを排除しました。
- 2. φ81mm×80穴の同心円高精度カット: 大型ボルト穴80箇所をNC制御で連続切断。手加工のようなピッチ累積誤差を抑え、現地の大型ボルト建て込み作業を円滑化しました。
- 3. 定修工期に合わせた迅速納品: 専用金型を作らずに大板原反からダイレクトに切り出すことで、プラント定修のタイトなスケジュール内に納入を完了しました。
5. ダイコーの大口径ガスケット加工プロセス
大型ガスケットの製作を確実に行うため、ダイコーでは受注から出荷まで一貫した管理フローを構築しています。
【受注から出荷までの加工フロー】
[図面・仕様確認]・外径、内径、P.C.D、ボルト穴径・個数、板厚の確認
・流体、温度、圧力条件に応じた材質(TOMBO No.1995等)の選定
↓↓
[CADプログラミング・ネスティング]
・加工軌跡の最適化、ノズル進入位置(ピアシングポイント)の設定
↓↓
[ウォータージェット切断加工]
・超大型加工テーブルへ大判シートをフラットにセット
・超高圧水流による高精度冷間切断
↓↓
[洗浄・乾燥・寸法検査]
・付着水分の除去・乾燥工程
・メジャー・測定治具による主要寸法および穴ピッチの検査
↓↓
[専用梱包・出荷]
・大型製品の折れ・傷を防ぐ専用パレット梱包・養生での現地配送
■ 大判加工における技術ノウハウ
大口径シートは面積が広大であるため、加工中の水圧による材料の浮き上がりや微小なズレを防ぐ治具固定が重要です。ダイコーでは、長年のパッキン加工ノウハウに基づき、水圧コントロールと材料ホールド技術を適切に組み合わせて加工しています。
6. 【よくある質問】大口径ジョイントシート加工のFAQ
Q. φ3000mmを超えるようなサイズでも、全国への発送は可能ですか?
A. 発送可能です。製品の外径がトラックの荷台幅(約2.4m)を超える超大型一体製品の場合、製品を痛めないよう慎重にロール状に巻き込んで保護梱包するか、専用の大型チャーター便・当て板パレットを手配して全国のプラント現場へ直送いたします。
Q. 図面が古い紙図面や手書きスケッチしかありませんが、加工できますか?
A. 可能です。外径、内径、P.C.D、穴径、穴数などが記載された図面やスケッチをいただければ、弊社にてCADデータをトレース・作成して切断機へ展開いたします。
Q. ニチアス製以外のシート材料(バルカー製など)でも加工できますか?
A. 加工可能です。バルカー製(VALQUA No.6500等)をはじめ、各種メーカーのノンアスベストジョイントシート、膨張黒鉛シート、PTFEシート、ゴムシートの大口径切断にも幅広く対応しております。
Q. 1枚だけの小ロットや、定修直前の短納期依頼でも対応してもらえますか?
A. 1枚から対応いたします。ウォータージェットは型代不要の工法であるため、単品製作や急な仕様変更に強みを持っています。材料在庫の有無や加工スケジュールを迅速に確認いたしますので、お急ぎの際はお電話等で直接ご相談ください。
7. まとめ:大口径ガスケットの特注製作・短納期対応はダイコーへ
プラントの定期修理や設備更新における大口径ガスケットの調達では、「設備の加工能力(テーブルサイズ)」「精度の再現性」「納期の確実さ」が成否を分けるポイントです。
- φ3000mmを超える大口径ジョイントシートを一体物で製作したい
- 多数のボルト穴を正確にあけ、現場での取り付けトラブルを防ぎたい
- 型代をかけずに、定修期間に合わせて短納期で大判ガスケットを手配したい
株式会社ダイコーでは、国内屈指の加工ストロークを誇るウォータージェット設備と、ニチアス「TOMBO No.1995」をはじめとする豊富な材料在庫を活かし、お客様の過酷な要求仕様に確実にお応えします。図面や手書きスケッチをお手元にご用意のうえ、お気軽にお問い合わせ・お見積りをご依頼ください。
▼ お見積り・加工相談のご案内 ▼
公式Instagram(@daiko_gasket)およびYouTubeチャンネルでは、大口径ウォータージェット加工の様子を公開中です。ぜひご覧ください。
大口径ジョイントシートガスケットの特注一体加工・材質選定に関するお見積りやご相談は、下記フォームよりお気軽にご連絡ください。
(※お問い合わせフォームへ移動します)
製品に関するお問い合わせ
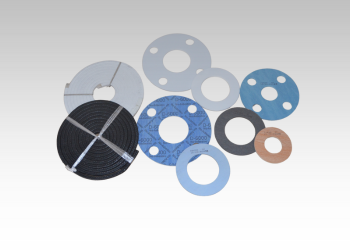
ガスケット・パッキン・工業用製品の総合カタログ
このカタログは、ガスケット・パッキンをはじめとした工業製品を幅広く取り扱う株式会社ダイコーの製品情報を詳しく掲載した総合カタログです。